




0102030405
Proces proizvodnje trampolina: Od čelične zavojnice do gotovog proizvoda
31.07.2026.
Proces proizvodnje trampolina: Od čelične zavojnice do gotovog proizvoda
Sadržaj
- Uvod: Zašto je proizvodnja trampolina važna za kupce
- Odabir sirovina i ulazna kontrola kvalitete
- Korak 1: Obrada čeličnih zavojnica – Temelj okvira trampoline
- Korak 2: Precizna izrada cijevi (rezanje, savijanje, zavarivanje)
- Korak 3: Površinska obrada protiv korozije za vanjsku izdržljivost
- Korak 4: Proizvodnja ključnih komponenti (prostirka, opruge, sigurnosna mreža, podloga)
- Korak 5: Probno ispitivanje prije montaže i laboratorijsko sigurnosno testiranje
- Korak 6: Završno sortiranje, pakovanje i priprema pošiljke
- Sistem kontrole kvaliteta u punom stepenu u fabrici Funjump
- Često postavljana pitanja: Pitanja o proizvodnji i prilagođavanju za veleprodajne partnere
- Zaključak: Kako rigorozna proizvodnja osigurava sigurne i dugotrajne trampoline
Uvod: Zašto je proizvodnja trampolina važna za kupce
Svaki Trampolin u dvorištu, mini fitness skakač i zatvoreni trampolin za djecu počinju kao jednostavna čelična spirala. Većina kupaca u maloprodaji vidi samo gotov skakač, ali proizvodni proces od 12+ faza definira njegovu sigurnost, nosivost, vijek trajanja na otvorenom i performanse odskakanja.
U Funjumpu, naša integrirana tvornica od 68.000 m² prati standardizirane proizvodne tokove usklađene sa sigurnosnim standardima ISO9001, BSCI, ASTM, EN71 i GS. Ovaj članak analizira našu kompletnu proizvodnu liniju trampolina, od sirovih čeličnih rolni do zatvorenih izvoznih kartona, kako bi pomogao veletrgovcima, OEM partnerima i uvoznicima da shvate šta razlikuje premium trampoline od jeftinijih alternativa.
Bez obzira da li nabavljate velike okrugle trampoline za vanjsku upotrebu, dijete koje se viđa u zatvorenom prostoru Mini trampolinili fitness skakači s podesivim ručkama, svaka komponenta prolazi identične stroge protokole proizvodnje i testiranja prije nego što napusti naš pogon.
Odabir sirovina i ulazna kontrola kvalitete
Prije početka bilo kakve proizvodnje, sve sirovine prolaze provjeru u nezavisnoj laboratoriji kako bi se unaprijed eliminirale neispravne zalihe. Ovo je prva kontrolna tačka u našem sistemu proizvodnje bez grešaka.
Osnovne sirovine koje se koriste u Funjumpu
- Q235B Vruće valjana čelična zavojnica Osnovni materijal za sve okvire, noge i potporne stubove trampolina. Isključivo nabavljamo debelolitrene čelične zavojnice za ekstruziju cijevi, s debljinom stijenke od 1,2 mm (mini fitness trampoline) do 3,0 mm (teške vanjske trampoline debljine 3-5 metara). Tanki, jeftini elektrocinčani čelik se u potpunosti odbacuje, jer na otvorenom hrđa u roku od 6-12 mjeseci.
- Žica od visokougljičnog opružnog čelika 65Mn Za opruge trampoline, ključna komponenta odskoka. Ova legura pruža preko 200.000 ciklusa odskoka bez trajne deformacije, ispunjavajući ASTM zahtjeve za ispitivanje zamora.
- 260g UV-stabilizirana PP tkanina za skakanje Tkanina od polipropilena za vanjsku upotrebu s ojačanjem protiv habanja, otporna na UV blijeđenje, kišu i temperaturne promjene. Mini trampolini za unutarnju upotrebu koriste tihe elastične elastične užadi kao alternativu metalnim oprugama.
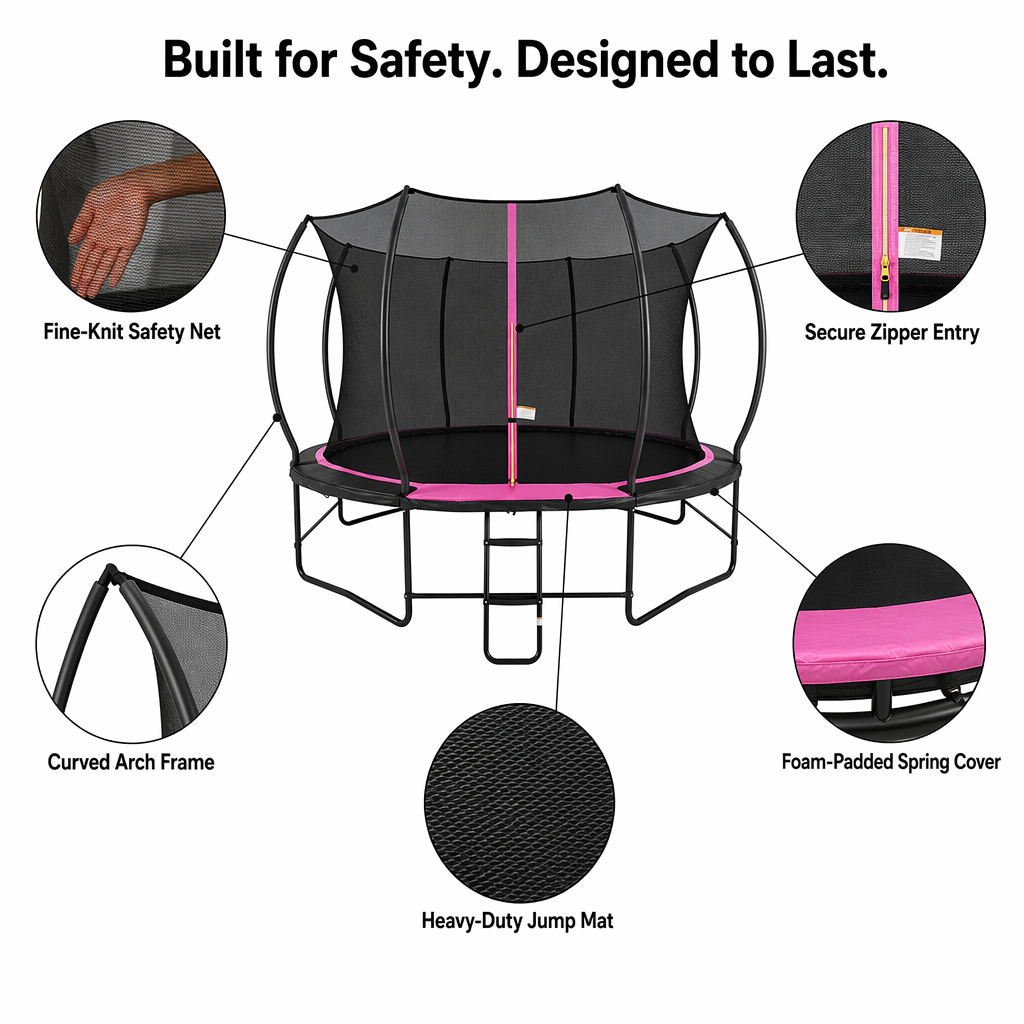
- Zaštitna mreža od PE visoke gustoće i punjenje od EPE pjene Mrežasta zaštita od 360° s otpornom mrežom; pjena zatvorenih ćelija omotana vodootpornim PVC navlakama za oblaganje stubova okvira i otvora za opruge.
- Pomoćne sirovine Aluminijski D-prstenovi, pocinčane prečke za ljestve, plastične kopče sa patentnim zatvaračem, praškasti premaz i štampane kartonske ambalaže.
Standardi ulazne inspekcije
- Ispitivanje hemijskog sastava čeličnih zavojnica za potvrdu zatezne čvrstoće
- Prethodno ispitivanje korozije u slanoj magli za sve metalne sirovine
- Simulacija kidanja tkanine i UV starenja za prostirke za skokove i sigurnosne mreže
- Ispitivanje zateznog opterećenja opruga radi provjere granica nosivosti Sav neispravan materijal se odmah vraća dobavljačima kako bi se izbjeglo gubljenje radne snage u proizvodnji.
Korak 1: Obrada čeličnih zavojnica – Temelj okvira trampoline
Cijeli strukturni skelet trampoline potiče od velikih industrijskih čeličnih zavojnica. Ova faza pretvara ravno valjani čelik u bešavne cijevi za proizvodnju okvira.
- Kiseljenje i hladno valjanje Sirove toplo valjane čelične zavojnice prolaze kroz rezervoare za kiseljenje kiselinom kako bi se uklonila površinska hrđa i okamin. Očišćene zavojnice se prebacuju u hladne valjaonice kako bi se precizirala debljina stijenke i stvorili glatki, ujednačeni cijevi. Ovaj korak direktno poboljšava prianjanje za kasnije galvaniziranje i praškasto premazivanje.
- Ekstruzija cijevi i vruće cinčanje Rafinirane čelične trake se valjaju i zavaruju u bešavne okrugle cijevi. Svaka cijev se uranja u rastopljeni cink za potpuno vruće cinčanje - našu primarnu barijeru protiv hrđe. Za razliku od jeftinog galvaniziranja, vruće cinkovanje stvara debeli, vezani zaštitni sloj koji može izdržati 3.000 sati ispitivanja u slanoj magli.
- Rezanje cijevi na standardne dužine Pocinčane cijevi se laserski režu na precizne dužine koje odgovaraju specifikacijama veličine trampoline (okrugli okviri od 1,8 do 4,8 metara, okviri mini trampoline od 102 do 137 cm). Svaka odrezana ivica se obrađuje kako bi se uklonili oštri metalni komadići koji bi mogli oštetiti korisnike ili komponente tkanine.


Lasersko rezanje čeličnih cijevi

Zaliha gotovih pocinčanih cijevi
Korak 2: Precizna izrada cijevi (rezanje, savijanje, zavarivanje)
Ova faza oblikuje ravne pocinčane cijevi u zakrivljene lukove okvira, potporne noge u obliku slova U i lučne stubove sigurnosne mreže - kultni dizajn zakrivljenog okvira koji se nalazi u Funjump-ove najprodavanije vanjske trampoline.
- CNC automatizirano savijanje cijevi Režite cijevi u kompjuterski kontrolirane alate za savijanje programirane da odgovaraju radijusu luka svakog modela trampoline. Tolerancija se održava unutar ±1° kako bi se osigurala besprijekorna montaža okvira bez praznina ili savijanja. Za zakrivljene šipke sigurnosne mreže, dodatni ciklusi savijanja stvaraju zaobljeni, dječji dizajn lučnog vrha.
- Probijanje i kovanje za montažne spojeve Automatizovane mašine za bušenje buše jednolike rupe za montažu opruga duž lukova okvira. Jedan kraj svakog segmenta okvira podvrgava se kovanju (kompresijskom skupljanju) kako bi se stvorili međusobno povezani T-oblikovani konektori, eliminišući klimanje labavih vijaka tokom upotrebe.
- Robotsko zavarivanje potpunom penetracijom Svi spojevi okvira, utičnice za noge i nosači mrežnih stubova zavareni su robotskim rukama za zavarivanje za konzistentne, potpuno prodiranje zavara. Ručno zavarivanje se koristi samo za prilagođene OEM modificirane okvire. Nakon zavarivanja, svaki šav se polira glatko kako bi se uklonili oštri zavari koji bi mogli pocijepati sigurnosne obloge.
- Sortiranje podsklopova Gotovi lukovi okvira, noge i šipke mreže grupiraju se po veličini trampoline (8 stopa, 10 stopa, 12 stopa, 14 stopa, mini fitness, modeli za malu djecu) i premještaju se u radionicu za površinsku obradu.

CNC savijanje cijevi

Robotsko zavarivanje okvira
Korak 3: Površinska obrada protiv korozije za vanjsku izdržljivost
Dvoslojna zaštita od korozije izdvaja Funjump trampoline od jeftinije konkurencije. Nakon cinčanja, svi metalni dijelovi okvira dobijaju drugi zaštitni premaz praškastom bojom.
- Priprema za pjeskarenje Zavareni okviri se pjeskare kako bi se uklonila manja površinska oksidacija i hrapav sloj cinka - što je ključno za prianjanje praškastog premaza koji sprječava ljuštenje nakon godina izlaganja vanjskim uvjetima.
- Elektrostatičko prskanje prahom Okviri se elektrostatički naelektrišu, a zatim prskaju suhim poliesterskim praškastim premazom u prilagodljivim bojama (crna, plava, zelena, narandžasta, nijanse originalne opreme kupca). Naelektrisani prah ravnomjerno obavija svaku površinu cijevi, uključujući i spojeve unutrašnjih cijevi.
- Pečenje u pećnici na visokoj temperaturi Sprejni okviri se zagrijavaju u pećima za sušenje na 200°C 30 minuta, gdje se prah topi u tvrdu, otpornu na ogrebotine emajliranu površinu. Ovaj gornji sloj blokira UV zrake, kišu i koroziju uzrokovanu vrtnim hemikalijama.
- Provjera površine Radnici pregledaju svaki okvir na neravnomjeran premaz, mrlje od golog metala ili mjehuriće; neispravni okviri se ponovo bruse i premazuju kako bi se izbjegla prerana hrđa u dvorištima kupaca.
Korak 4: Proizvodnja ključnih komponenti (prostirka, opruge, sigurnosna mreža, podloga)
Dok linija za metalni okvir radi, zasebna tekstilna radionica paralelno proizvodi sve tkanine i elastične komponente trampoline kako bi se ubrzao protok proizvodnje.
4.1 Proizvodnja strunjača za skakanje
- Velike rolne UV PP tkanine se režu na kružne/hesterougaone veličine koje odgovaraju svakom modelu trampoline.
- Industrijske šivaće mašine sa više igala imaju ojačane šavove u 8 redova oko ivica prostirke kako bi se sprečilo cepanje pri udaru.
- Aluminijski D-prstenovi su prišiveni u jednakim intervalima kako bi se pričvrstile opruge; teška traka ojačava svaku sidrišnu tačku D-prstena.
- Gotove prostirke prolaze testiranje istezanja kako bi se potvrdila ravnomjerna raspodjela težine po površini za odbijanje.
4.2 Izrada opruga i elastičnih užadi za trampolin
- Opruge za vanjsku trampolinu: čelična žica od 65Mn, spiralno obrađena i kaljena za konzistentnu elastičnost. Kuke su kovane kako bi se izbjeglo pucanje pod maksimalnim opterećenjem (100–150 kg, ovisno o modelu).
- Mini fitnes trampolini za unutrašnju upotrebu: Tihi elastični elastični kablovi zamjenjuju metalne opruge, eliminirajući buku s poda za korištenje u stanovima. Kablovi su unaprijed izmjereni i povezani u snopove za brzu montažu.
4.3 Zaštitna mreža i pjenasta podloga
- PE mreža visoke gustoće je izrezana i ušivena u pune 360° ogradne mreže s dvostrukim patentnim zatvaračem za sigurnosna vrata.
- EPE pjena zatvorenih ćelija se reže u cijevi za omotavanje štapova i obloge za opruge. Vodootporna PVC vinilna tkanina je prošivena oko pjenastih jezgri kako bi se stvorili zaštitni jastučići otporni na vremenske uvjete.
- Sve pjenaste obloge za šipke su dimenzionirane tako da u potpunosti pokrivaju metalne okvire šipki, eliminirajući rizik od jakih udara za djecu.

Vanjska okrugla trampolina, podloga i okvir

Montaža mini trampoline za fitness

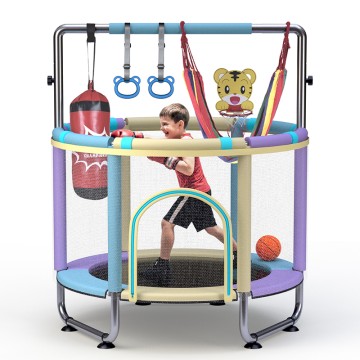
Zatvorena trampolina za malu djecu
Korak 5: Probno ispitivanje prije montaže i laboratorijsko sigurnosno testiranje
Prije masovnog pakovanja, nasumične serije gotovih komponenti se prebacuju u našu internu laboratoriju za testiranje sigurnosti - ekskluzivni objekt u Funjump-ovoj fabrici od 68.000 m², što je neophodno za usklađenost sa GS, ASTM i CE certifikatima.
Korak 5.1 Potpuna probna montaža
Proizvodni tehničari sastavljaju jednu kompletnu trampolinu po proizvodnoj seriji kako bi provjerili:
- Savršeno prileganje između segmenata okvira, bez labavih spojeva
- Ravnomjerna napetost opruga po cijeloj podlozi za skakanje
- Sigurno pričvršćivanje šipki i podloge za sigurnosnu mrežu
- Stabilno postavljanje ljestava bez klizanja
Bilo kakvi problemi s tolerancijom prilagođavanja pokreću trenutno podešavanje mašina za rezanje, savijanje ili šivanje do kraja proizvodnog ciklusa.
Korak 5.2 Obavezno testiranje u sigurnosnom laboratoriju
Svi prototipovi sastavljenih trampolina prolaze ove standardizirane testove:
- Statički test opterećenja: Simulirajte koncentrirani udar od 150 kg tokom 1 sata kako biste provjerili otpornost okvira na savijanje.
- Test cikličkog odskoka i zamora: 200.000 automatiziranih skokova za testiranje izdržljivosti opruga i prostirke
- Test sigurnosti od udara: Testiranje lutke na pad kako bi se potvrdilo da pjenasta podloga smanjuje rizik od povreda
- Komora za UV i vremenske uvjete: Simulira 3 godine izloženosti vanjskom suncu i kiši
- Inspekcija opasnosti od zazora: Potvrdite da nema tačaka priklještenja između opruga, šipki mreže i ivica prostirke (osnovni sigurnosni zahtjev ASTM-a)
Izvještaji o ispitivanju se arhiviraju za svaku proizvodnu seriju kako bi se obezbijedila dokumentacija za certifikaciju globalnim veleprodajnim kupcima.
Korak 6: Završno sortiranje, pakovanje i priprema pošiljke
Nakon što sva testiranja prođu, rastavljene komponente trampoline premještaju se na liniju za pakiranje radi pakiranja u kartone spremne za izvoz. Sve Funjump trampoline isporučuju se neraspakovane kako bi se smanjio obim dostave i troškovi logistike za međunarodne partnere.
- Sortiranje i brojanje komponenti Lukovi okvira, noge, prostirke, opruge, zaštitne mreže, podloge, ljestve, torbe za hardver i štampani priručnici za montažu se broje od strane radnika na liniji kako bi se osiguralo da nema nedostajućih dijelova. Prilagođeni OEM dodaci (košarkaški obruči, dodaci za ljuljačke, ručke) se pakuju odvojeno za brendirane narudžbe.
- Zaštitno omatanje Metalni dijelovi okvira su omotani pjenastim zaštitnim uglovima kako bi se spriječile ogrebotine prilikom transporta; platnene prostirke i mreže su presavijene papirom protiv nabora.
- Prilagođeno kartonsko pakovanje Koriste se štampane izvozne kutije, sa prilagodljivim logotipima brendova, slikama proizvoda, specifikacijama veličina i višejezičnim uputstvima za montažu za OEM klijente. Mali mini trampoline se isporučuju u pojedinačnim kutijama; veliki vanjski trampoline od 14-16 stopa (4,3-5,8 m) se isporučuju u 2-3 naslagane kutije po setu.
- Paletizacija i utovar kontejnera Upakovani kartoni se slažu na izvozne palete, umotavaju u streč foliju i utovaruju u transportne kontejnere od 6 metara / 12 metara u našem fabričkom skladištu. Naš proizvodni tim direktno koordinira s logističkim partnerima kako bi ispunio rokove isporuke FOB Ningbo za globalne uvoznike širom Sjeverne Amerike, Evrope, Australije i Jugoistočne Azije.
Sistem kontrole kvaliteta u punom stepenu u fabrici Funjump
Provjere kvalitete provode se u svakoj proizvodnoj kariji, ne samo na završnoj inspekciji:
- IQC (Ulazna kontrola kvalitete): Laboratorijsko testiranje sirovina
- IPQC (Kontrola kvaliteta u procesu): Uzorkovanje na svakih sat vremena na linijama za savijanje okvira, zavarivanje i šivanje
- FQC (Kontrola završnog kvaliteta): Potpuno ispitivanje prije montaže i laboratorijsko sigurnosno testiranje po seriji
- OQC (Izlazna kontrola kvalitete): Nasumične provjere kartona prije utovara u kontejner Naš predani tim za inspekciju eliminira skrivene nedostatke prije nego što proizvodi stignu do maloprodajnih kupaca, održavajući stopu fabričkih nedostataka ispod 0,3% kod svih modela trampolina.
Često postavljana pitanja: Pitanja o proizvodnji i prilagođavanju za veleprodajne partnere
P1: Može li Funjump prilagoditi okvire trampoline i boje tkanina tokom proizvodnje?
O: Da. Tokom faza sirovog materijala i površinske obrade, podržavamo prilagođene boje okvira s praškastim premazom, štampane logotipe na prostirkama za skakanje, personalizirano kartonsko pakovanje i modificirane nijanse pjenastog punjenja za OEM/ODM narudžbe. Također možemo prilagoditi debljinu stijenke okvira i težinu prostirke za komercijalne ili jeftinije maloprodajne linije.
P2: Koliko traje puni proizvodni ciklus za narudžbu trampolina na veliko?
A: Standardno vrijeme isporuke je 30-45 dana nakon prijema depozita, što obuhvata nabavku sirovina, kompletnu proizvodnju, testiranje, pakovanje i utovar kontejnera. Hitne narudžbe mogu se zakazati s prilagođenim prioritetom proizvodne linije.
P3: Koje sigurnosne certifikacije dolaze iz proizvodnog procesa naše fabrike?
A: Sve trampoline prolaze interna laboratorijska ispitivanja i posjeduju službene certifikate ISO9001, BSCI, GS, EN71-14, ASTM F2970 i AS4989, s potpunim izvještajima o ispitivanju koji se dostavljaju kupcima za carinjenje i usklađenost s maloprodajnim propisima.
P4: Da li se mini fitnes trampoline proizvode na istoj liniji kao i velike vanjske trampoline?
A: Za fitness trampoline, mini trampoline za malu djecu i velike okrugle trampoline za vanjsku upotrebu rade odvojene namjenske proizvodne linije kako bi se izbjegle greške u toleranciji poprečnih dimenzija tokom rezanja i savijanja.
P5: Koja je razlika između toplo pocinčanih i elektro pocinčanih čeličnih okvira?
A: Naša proizvodnja koristi isključivo vruće cinčanje, koje stvara debeli, izdržljivi sloj cinka protiv hrđe. Jeftini elektrocinčani okviri dodaju samo tanki površinski film cinka koji se ljušti i hrđa u roku od godinu dana na otvorenom - odbacujemo sav elektroplatirani sirovi čelik kako bismo našim klijentima garantovali višegodišnji vijek trajanja na otvorenom.
Zaključak: Kako rigorozna proizvodnja osigurava sigurne i dugotrajne trampoline
Visokokvalitetna trampolina je mnogo više od skupa metalnih i platnenih dijelova. Svaka faza našeg proizvodnog procesa - od početne čelične zavojnice do zatvorenih izvoznih kartona - osmišljena je oko dvije osnovne vrijednosti brenda Funjump: sigurnosti i izdržljivosti.
Našeg više od 10 godina specijalizovanog iskustva u proizvodnji trampolina, fabrički pogon od 68.000 m², interna sigurnosna laboratorija i potpuno vertikalni proizvodni proces uklanjaju rizike od outsourcinga trećih strana, pružajući veleprodajnim partnerima konzistentan kvalitet proizvoda i fleksibilno OEM prilagođavanje.
Kada nabavljate Funjump trampoline, dobijate proizvode izrađene kroz standardizovani, potpuno sljedivi proizvodni proces koji ispunjava stroge globalne sigurnosne standarde - dizajnirane da godinama pružaju sigurno i radosno skakanje djeci i porodicama širom svijeta.